 UA
Секреты сварки нержавейки без прожогов и цветов побежалости
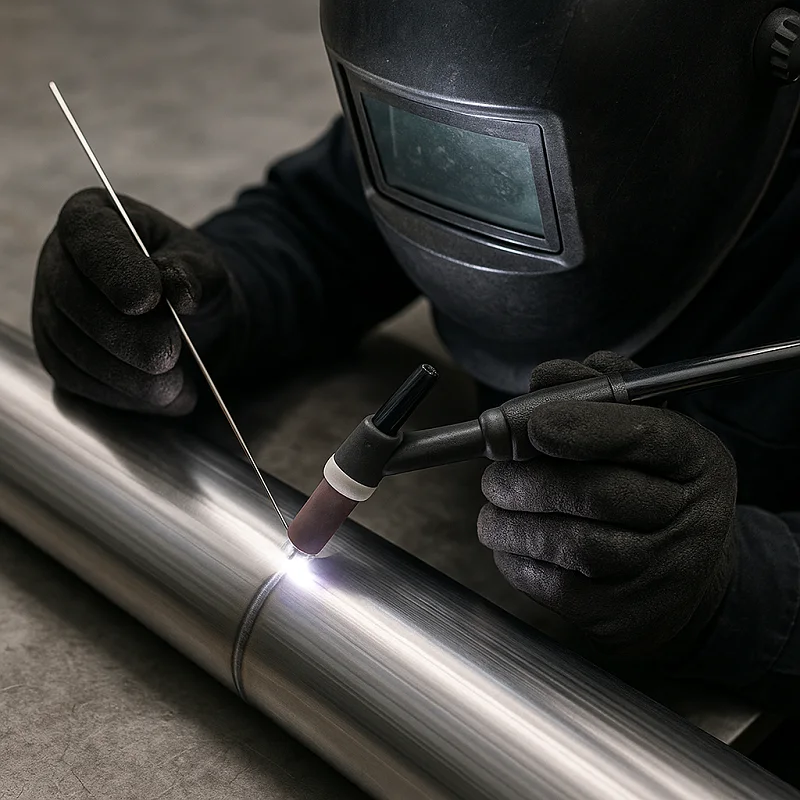
Сварка нержавеющей стали — это процесс, требующий внимательного подхода, так как он может привести к различным дефектам, таким как прожоги и цвет побежалости. Эти проблемы могут ухудшить как прочность соединений, так и внешний вид готового изделия. В этой статье мы рассмотрим основные секреты успешной сварки нержавейки, которые помогут избежать таких недочетов.
Выбор правильного оборудования
Первый шаг к качественной сварке — это выбор соответствующего оборудования. Для сварки нержавеющей стали чаще всего используют следующие методы:
- ТIG (вольфрамовая инертная газовая сварка);
- MIG/MAG (металлическая инертная газовая сварка);
- Электродная сварка (включая MMA).
Наиболее предпочтительным является метод TIG, так как он обеспечивает высокую степень контроля над процессом и минимизирует риск перегрева металла.
Правильная подготовка материалов
Перед началом сварки необходимо тщательно подготовить рабочие поверхности. Это включает в себя:
- Очистку от загрязнений, таких как масло, ржавчина и грязь;
- Обеспечение ровной и гладкой поверхности для соединения;
- Правильную подгонку деталей для минимизации зазоров.
Тщательная подготовка материалов поможет избежать нежелательных дефектов и улучшит качество сварного шва.
Настройки сварочного аппарата
Настройки сварочного аппарата играют критическую роль в процессе сварки. Важно учитывать следующие параметры:
- Сила тока — должна быть подобрана в зависимости от толщины материала;
- Напряжение — влияет на стабильность дуги и качество шва;
- Скорость сварки — слишком высокая скорость может привести к недостаточному проплавлению.
Советуем проводить пробные сварки на отходах, чтобы настроить параметры под конкретные условия.
Техника сварки
Правильная техника сварки также критически важна для достижения качественного результата. Рассмотрим несколько ключевых моментов:
- Движение сварочного аппарата должно быть равномерным и контролируемым;
- Угол наклона электрода (при TIG) должен быть в пределах 15-20 градусов;
- Используйте подходящий filler metal (наполнитель), чтобы избежать образования пустот.
Следуя этим рекомендациям, вы сможете избежать перегрева, что часто приводит к появлению прожогов и цвету побежалости.
Охлаждение и обработка
После завершения сварки важно правильно охладить изделие. Резкое охлаждение может вызвать деформацию или трещины. Поэтому рекомендуется:
- Дать изделию остыть естественным образом;
- Избегать применения холодной воды или воздуха для ускорения процесса;
- Провести механическую обработку шва, чтобы устранить окалину и улучшить внешний вид.
Кроме того, применение специальных средств для обработки поверхности нержавейки поможет сохранить ее эстетические качества.
Сварка нержавеющей стали требует аккуратности и знаний о процессе. Следуя вышеописанным секретам, вы сможете избежать распространенных проблем, таких как прожоги и цвета побежалости, и добиться высококачественных сварных соединений. Практика и опыт также играют важную роль, поэтому не забывайте тренироваться и совершенствоваться в своем мастерстве.